


の生産プロセスで印刷回路ボードメーカー、内層回路の生産は非常に重要であり、積層プロセスは最も重要です。それは、後続の回路の回路基板の精度、信頼性、および全体的な性能に根本的な影響を及ぼします。
1、ラミネートプロセスの目的と重要性
ラミネートプロセスは、ドライフィルムフォトレジストを処理された内側コアボードの表面に均等に付着させることを目的としています。プリント回路基板メーカーの場合、乾燥フィルムフォトレジストは、その後の露出と開発プロセス中に非エッチング回路部品を正確に保護し、それにより正確な内側層回路パターンを構築できます。映画を強く押してドライフィルムをコアボードと接続することにより、ドライフィルムの剥離や泡などの不利な現象を効果的に防ぎ、回路グラフィックスの完全性と精度を確保できます。これは、高-高品質の印刷回路基板を生成する重要なステップです。
2、ラミネート前の慎重な準備
(1)内部コアボード治療
PCB回路基板メーカーは、ラミネート前に内側のコアボードで複数のpre -処理プロセスを実行します。第一に、アルカリ溶液を使用して油の汚れ、ほこり、酸化物層を除去するなど、化学洗浄と機械的粉砕の組み合わせをコアボードの表面をきれいにするために使用されます。次に、ブラシの研削またはサンドブラストを使用して小さな欠陥を排除し、コアボードの表面が指定された粗さと清潔さの基準に到達し、乾燥フィルムの良好な接着の条件を作成します。
(2)ドライフィルムの準備
ドライフィルム フォトレジストは 3 層構造で構成されています。-プリント基板メーカーは、インナーコア基板のサイズや生産要件に合わせてドライフィルムをカットし、傷やシワなどの欠陥がないか注意深く検査し、品質が基準を満たしていることを確認します。ドライフィルムの保管および輸送中、メーカーは性能への損傷を防ぐために、湿気と光からの保護に特別な注意を払います。
3、ラミネート技術の重要なプロセス
(1)フィルムを適用します
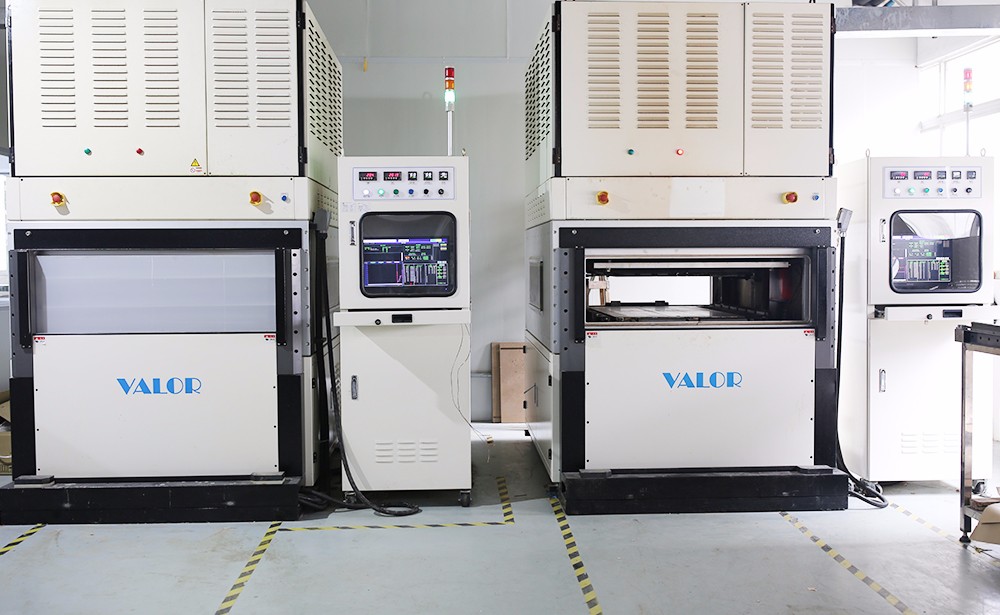
カットドライフィルムフォトレジスト(ポリエチレン保護フィルムが向いている)をフィルムスティッキングマシンの給餌プラットフォームに置きます。その後、インナーコアボードは、フィルムスタッキングマシンの転送システムを使用して、ドライフィルムフォトレジスト層と接触します。フィルムのラミネートマシンは、ホットプレスとロールプレスと組み合わせて動作し、特定の温度(100-120度C)、圧力(3-5kg/cm²)、速度(1-3m/min)条件下でドライフィルムをコアボードの表面に均一に接着します。このプロセス中、印刷回路板の製造業者は、乾燥フィルムとコアボードの間に泡やしわがないこと、および接着が均一で一貫していることを確認する必要があります。
(2)ホットプレス硬化
フィルムが適用された後、ドライフィルムとインナーコアボードの間の接着を強化するために、熱い圧迫硬化が必要です。ラミネートされたコアボードをホットプレスマシンに送り、温度120〜150度Cの温度で1〜3分間押します。ホットプレスはドライフィルムフォトレジストを溶かし、コアボードの表面毛穴を満たし、化学結合を銅箔で形成して、乾燥フィルムの接着安定性を高めます。
4、ラミネートプロセスのコアパラメータ制御
(1)温度制御
温度は、フィルムプレスプロセスの重要な要素です。印刷回路板メーカーは、低温と乾燥膜接着が不十分であり、泡や剥離などの問題を容易に引き起こす可能性があることを十分に認識しています。温度が高すぎると、乾燥フィルムの不均一な融解を引き起こし、回路グラフィックの精度に影響します。したがって、フィルムアプリケーションとホットプレス硬化中、温度を正確に制御し、局所的な温度差によって引き起こされる品質の欠陥を防ぐために均一性を確保する必要があります。
(2)圧力制御
適切な圧力により、ドライフィルムとコアボードの間の緊密な接触が確保され、均一な接着が実現されます。圧力が低すぎて、乾燥したフィルムはしっかりと固執しません。過度の圧力は、コアボードに損傷を与えたり、乾燥フィルムの変形を引き起こす可能性があります。メーカーは、コアボードの厚さ、平坦性、乾燥フィルム特性に基づいて合理的に圧力パラメーターを調整し、圧力センサーによる実際の-時間モニタリングを通じて圧力の安定性を維持します。
(3)速度制御
フィルムは貼り付けられ、熱い圧迫硬化速度は、ラミネートプロセスに大きな影響を与えます。速度が高すぎる、不均一な乾燥フィルムの接着、不十分なホットプレス硬化。速度が低下すると、生産効率が低下します。印刷回路板メーカーは、フィルムラミネーションの品質を確保しながら、生産ライン容量と機器の性能に基づいて適切な速度パラメーターを選択します。